


Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Przewodnik dla branży obróbki cieplnej: sprzęt, tolerancje temperaturowe i zgodność
Przewodnik dla branży obróbki cieplnej: sprzęt, tolerancje temperaturowe i zgodność
Data: Sep 28, 2026
Piec wsadowy nastawiony na 650°C, który pracuje w temperaturze 628°C na drzwiach i 671°C na tylnej ścianie, nie stwarza małego problemu z kalibracją. Po 45-minutowym namaczaniu ten rozkład decyduje o tym, czy partia stali narzędziowej spełnia specyfikację twardości, czy też wraca w postaci przeróbki. Ta luka jest codzienną rzeczywistością w branży obróbki cieplnej i wyjaśnia, dlaczego wartość zadana na sterowniku jest zwykle najmniej informacyjną liczbą w pomieszczeniu.
Obróbka termiczna obejmuje każdą operację, podczas której kontrolowane ciepło i zwykle kontrolowana atmosfera lub próżnia zmieniają materiał. Obejmuje obróbkę cieplną i spiekanie metali, pasteryzację, sterylizację i blanszowanie w żywności, suszenie i utwardzanie w produkcji akumulatorów i powłok, a także etapy wypalania, odgazowywania i wyżarzania w produkcji półprzewodników i cienkowarstwowych. Sprzęt wygląda inaczej w każdym segmencie, ale fizyka i ryzyko zakupu są niezwykle podobne.
Praktyczny wniosek: obróbka termiczna to biznes związany z tolerancją, a nie temperaturą. O tym, czy proces się powtórzy, decydują cztery zmienne — osiągalna jednorodność, kontrola atmosfery, zgodność geometrii wsadu z przenoszeniem ciepła oraz udokumentowany dowód, że wszystkie trzy zmienne zachowały się podczas cyklu. Kupujący, którzy wybierają sprzęt pod kątem tych czterech punktów, a nie samej temperatury maksymalnej, unikają większości kosztownych niespodzianek.
Cztery zmienne decydujące o procesie termicznym
Przed porównaniem numerów katalogowych warto rozróżnić, co faktycznie zmienia wynik cyklu. Każdy z czterech poniższych elementów może unieważnić dobrze określony zakup.
Zespół jednolitości
Jednorodność jest podawana jako pasmo w określonej objętości roboczej, na przykład /- 3°C, /- 5°C lub /- 10°C. Komora o temperaturze znamionowej 300°C bez określonego zakresu nie mówi kupującemu prawie nic. Opaska zależy także od obciążenia: pusta komora zawsze wygląda lepiej niż załadowana.
Atmosfera
Powietrze jest najtańszą atmosferą i najbardziej agresywną chemicznie. Azot hamuje utlenianie, wodór i gaz formujący redukują tlenki powierzchniowe, a próżnia usuwa zarówno tlen, jak i substancje lotne wydostające się z ładunku. O tym powinna decydować specyfikacja materiału, a nie wygoda warsztatu.
Geometria przenoszenia ciepła
Konwekcja wymaga przestrzeni, aby gaz mógł się poruszać, promieniowanie zależy od linii wzroku elementów, a przewodzenie zależy od nacisku kontaktowego. Ciaśniejsze układanie części w celu zwiększenia wydajności często zmienia efektywny proces bardziej niż podniesienie wartości zadanej.
Dowody i identyfikowalność
Audytorzy i klienci proszą o badania jednorodności temperatury, zapisy kalibracji termopar i ciągłe rejestry danych. Proces, którego nikt nie może udokumentować, jest z praktycznego punktu widzenia komercyjnego procesem, którego nikt nie może sprzedać.
Dopasowanie sprzętu do procesu
Konstruktorzy sprzętu, tacy jak Shanghai Dengsheng Instrument Manufacturing, których linia urządzeń termicznych od suszarek i komór próżniowych po piece, inkubatory i komory testowe, zwykle porządkują swoje katalogi w ten sam sposób: według rodziny, a nie tylko według temperatury. Poniższe porównanie podsumowuje, gdzie każda rodzina zarabia na swoje miejsce.
Uwaga do tabeli: te zakresy są punktami wyjściowymi, a nie gwarancjami. Rzeczywiste granice robocze zmieniają się wraz z masą obciążenia, jakością izolacji, dostrojeniem sterownika i klasą jednorodności, o poświadczenie której kupujący prosi dostawcę.
Próżnia jest najwyraźniejszym przykładem tego, dlaczego fizyka jest ważniejsza niż etykieta. Obniżenie ciśnienia w komorze obniża temperaturę wrzenia wody i rozpuszczalników, dzięki czemu suszarka próżniowa może usunąć wilgoć o temperaturze 60°C, której przesunięcie w piecu atmosferycznym wymagałoby 140°C. To samo środowisko usuwa również tlen, który zatrzymuje utlenianie proszków reaktywnych i zapobiega przebarwieniom powierzchni części miedzianych i srebrnych.
 Znakomity wygląd Elastyczny i wygodny piec do suszenia próżniowego Produkt ten charakteryzuje się pionową, stojącą na podłodze konstrukcją, skutecznie integrującą pompę próżniową i komorę roboczą w jedną, zwartą konstrukcję. To eliminuje... Zobacz produkt →
Kompromisem jest struktura cyklu. Suszenie próżniowe eliminuje przenoszenie ciepła przez konwekcję, więc ogrzewanie opiera się na półkach, promieniowaniu i kontakcie, a pompa staje się elementem konserwacyjnym, w przypadku którego konieczna jest wymiana oleju lub uszczelek. Inżynier procesu, który to planuje, otrzymuje szybki, czysty cykl w niskiej temperaturze. Ten, kto nie dziedziczy nieprzewidywalnych przestojów pomp.
Praca nad niezawodnością znów kieruje się inną logiką. Komory badawcze są określone na podstawie profilu naprężeń, które muszą odtwarzać, a nie pojedynczej temperatury, dlatego też w zakładzie często pracuje kilka typów komór obok siebie. Przydatne wskazówki dotyczące podziału pracy przez te warianty znajdują się w tym przeglądzie typy komór do testów środowiskowych .
Ukryte wskaźniki: gdzie faktycznie znajduje się czas cyklu i koszt
Arkusze ofert rzadko pokazują rozkład czasu w cyklu, jednak rozkład ten wyjaśnia większość kosztów operacyjnych. W typowym cyklu konwekcyjnym dla ładunku o średniej masie rozkład wygląda mniej więcej tak.
Rozruch
30%
30%
Namoczyć
32%
32%
Chłodzenie
18%
18%
Załaduj i rozładuj
12%
12%
Zapisy i kontrola jakości
8%
8%
Nasuwają się dwa wnioski. Po pierwsze, przyspieszenie ma miejsce tam, gdzie zapotrzebowanie na energię jest największe i gdzie lepsze uszczelnienia drzwi, grubsza izolacja i odpowiednio dobrane wentylatory recyrkulacyjne zwracają się. Po drugie, w procesie chłodzenia zwykle pojawiają się odkształcenia i naprężenia szczątkowe, dlatego też kontrolowane chłodzenie jest parametrem procesu, a nie okresem oczekiwania.
Trzeci wskaźnik pozostaje niewidoczny aż do pierwszego audytu: czas wymagany do wykazania, że komora jest nadal taka sama, jak w momencie jej montażu. Zakłady, które rejestrują badania jednorodności i daty kalibracji w tym samym systemie, co serie produkcyjne, spędzają godziny na przygotowaniach do audytu, a nie dni.
Jak rozkładane jest zapotrzebowanie na obróbkę cieplną
Branża jest często omawiana tak, jakby była jednym rynkiem. W praktyce popyt koncentruje się w czterech klastrach o zupełnie odmiennych specyfikacjach, oczekiwaniach dotyczących usług i obciążeniach związanych z przestrzeganiem przepisów.
- Obróbka cieplna i spiekanie metali: około 34 proc
- Procesy spożywcze, farmaceutyczne i sterylizacji: około 27 proc
- Przetwarzanie półprzewodników, elektroniki i nowych materiałów: około 21 proc
- Walidacja niezawodności w przemyśle lotniczym, motoryzacyjnym i ogólnym: około 18 procent
Udział półprzewodników i nowych materiałów najszybciej zmienia specyfikację. Na przykład suszenie elektrod akumulatorowych przesunęło się w stronę niższych poziomów tlenu i węższych zakresów temperatur, ponieważ wilgoć resztkowa i utlenianie powierzchni pogarszają wydajność ogniwa. To popycha kupujących do korzystania z urządzeń do suszenia oczyszczanych azotem lub czystych urządzeń klasy 100 zamiast standardowego pieca warsztatowego.
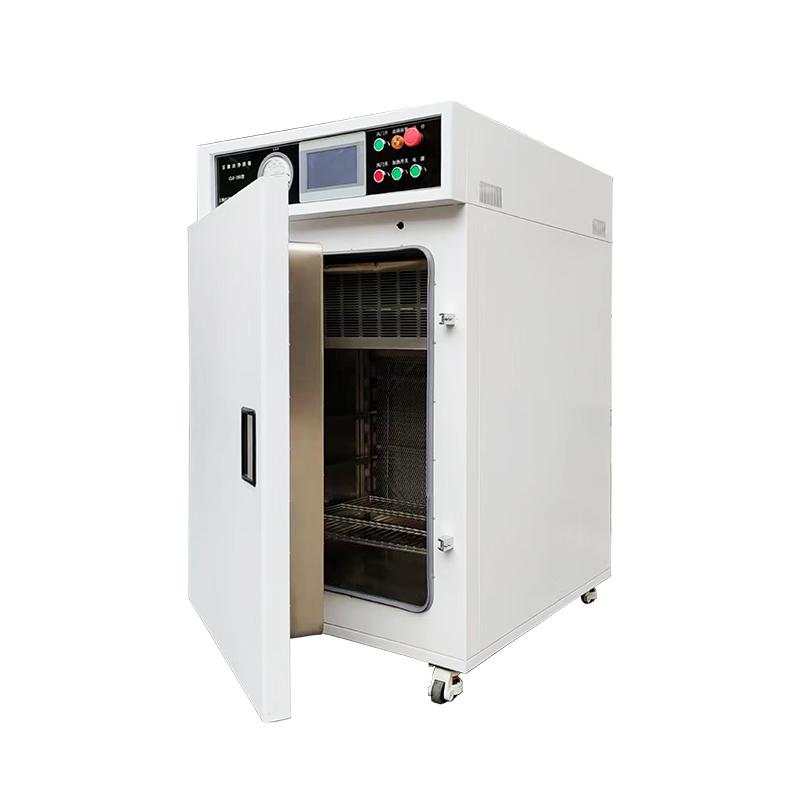 Piec do suszenia w temperaturze 250 ℃, odporny na wysokie temperatury, klasa 100 Piec do suszenia do pomieszczeń czystych klasy 100, znany również jako piec do pieczenia do pomieszczeń czystych klasy 100 lub szafka do suszenia do pomieszczeń czystych klasy 100, to specjalny sprzęt, który łączy w sobie wysoką... Zobacz produkt →
Procesy termiczne w żywności i farmaceutyce znajdują się na drugim krańcu dokumentacji. Programy pasteryzacji, wartości śmiertelności sterylizacji i kontrole integralności pojemników są rejestrowane zgodnie z określoną procedurą, dlatego sprzęt ocenia się na podstawie odtwarzalności i rekordowej jakości, a także szybkości nagrzewania.
Sekwencja wyboru, która pozwala uniknąć kosztownych błędów
Większość problemów związanych z zaopatrzeniem w tej branży wynika z błędu sekwencji: komora jest wybierana przed zdefiniowaniem okna procesu. Dzięki poniższej kolejności podjęcie decyzji będzie uzasadnione.
1
Zapisz okno procesu
Podaj temperaturę docelową, dozwolone pasmo, czas namaczania, maksymalną prędkość narastania tolerowaną przez materiał i atmosferę. Jeśli nie można określić pasma, oznacza to, że proces nie jest jeszcze wystarczająco zdefiniowany, aby można było do niego kupić sprzęt.
2
Zmierz obciążenie, a nie komorę
Masa ładunku, materiał stojaka i sposób układania w stosy określają, ile ciepła musi przenieść system. Komora, która doskonale utrzymuje temperaturę, gdy jest pusta, może spaść o kilka stopni poniżej 200 kg stali w środku.
3
Dopasuj atmosferę do ryzyka
Opary rozpuszczalników, drobne proszki i gazy reaktywne całkowicie zmieniają wymagania dotyczące obudowy. Tam, gdzie mogą tworzyć się łatwopalne stężenia, standardowe urządzenia grzewcze są złym rozwiązaniem, niezależnie od ich temperatury znamionowej.
4
Potwierdź zakres dokumentacji
Zapytaj, która klasa jednorodności będzie certyfikowana, jaka metoda badania zostanie zastosowana i jakie certyfikaty kalibracji będą dołączone do urządzenia. Odpowiedzi te często oddzielają dwie oferty, które wyglądają identycznie pod względem ceny.
5
Modeluj zwrot uczciwie
Przykładowa arytmetyka: komora wykonująca dwa cykle dla 20 stojaków dziennie, przy produkcji w toku wynoszącej 200 USD na stojak, obsługuje 8000 USD dziennie. Zmniejszenie złomu o jeden procent uwalnia około 80 dolarów dziennie, czyli około 20 000 dolarów w ciągu 250 dni roku, co często przekracza premię cenową za bardziej wytrzymałą, lepiej udokumentowaną jednostkę.
W przypadku obciążeń zawierających rozpuszczalniki w obszarach sklasyfikowanych obudowa, wentylator, sterownik i okablowanie muszą spełniać ten sam standard ochrony. Podział jednego komponentu znamionowego na standardową komorę jest powszechnym i kosztownym skrótem.
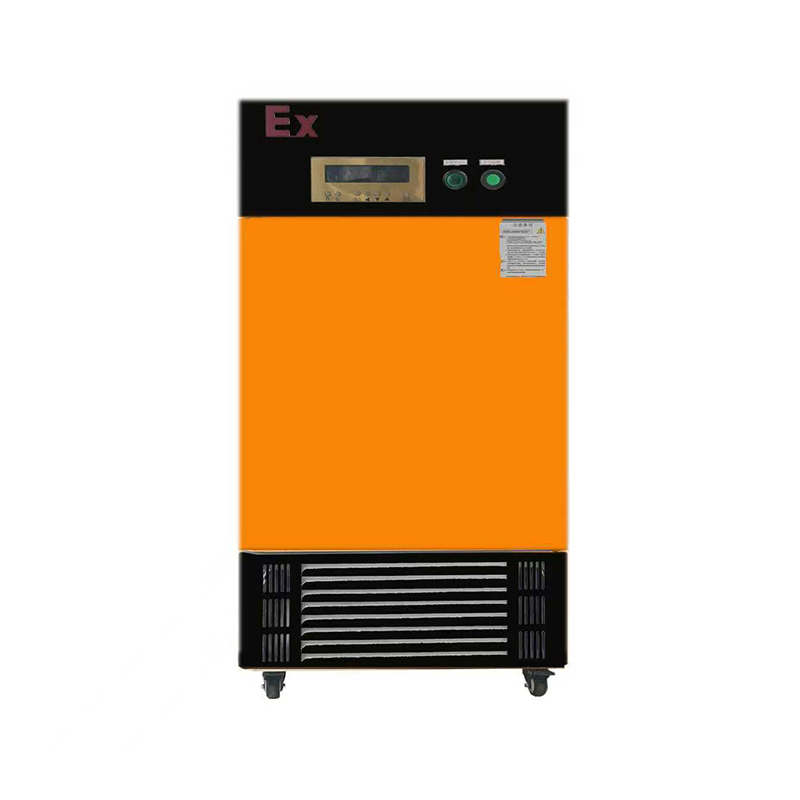 Przeciwwybuchowa komora do badania wysokiej i niskiej temperatury i wilgotności Przeciwwybuchowa komora testowa do wysokich i niskich temperatur jest kluczowym elementem wyposażenia nowoczesnych testów bezpieczeństwa przemysłowego i testów precyzyjnych. Jego wielowarstwowy, aktywny... Zobacz produkt →
Konserwacja i zgodność: część nieestetyczna
Proces termiczny ulega cichej degradacji. Nic nie zawodzi od razu; pasmo po prostu rozszerza się o stopień lub dwa rocznie, aż partia będzie poza specyfikacją. Zaplanowana konserwacja utrzymuje proces w oknie zdefiniowanym podczas uruchamiania.
- Powtarzaj badanie jednorodności temperatury w odstępach czasu określonych przez obowiązującą normę lub wymagania klienta, a także po wszelkich zmianach w izolacji, wentylatorach lub okuciach drzwi.
- Ponowna kalibracja kontroli i przegląd termopar zgodnie z udokumentowanym harmonogramem; Najczęstszą przyczyną poszerzania się pasma są czujniki dryfu.
- Wymieniaj uszczelki i uszczelki drzwi pod warunkiem, że są sprawne, a nie w przypadku awarii. Sprawdzanie kompresji uszczelki jest tanie, a ignorowanie jej kosztowne.
- Serwisuj pompy próżniowe, filtry i dmuchawy w odstępach godzinowych i rejestruj wymiany oleju w ramach historii procesu.
- Przechowuj ciągłe zapisy temperatury, certyfikaty kalibracji i dzienniki konserwacji w jednym archiwum, które audytorzy mogą przeglądać bez pomocy.
W zakładach produkcyjnych podstawą tego wszystkiego jest system jakości. Obiekt działający zgodnie z normą ISO 9001, posiadający własne laboratorium badawcze, jest zwykle w stanie przeprowadzić badania jednorodności i testy akceptacyjne przed wysyłką, co zmniejsza ryzyko dostarczenia komory z niezweryfikowanym pasmem. Warto zapytać bezpośrednio dostawcę, jakie badania są wykonywane we własnym zakresie, jakiego oprzyrządowania używa się i czy te zapisy są transportowane wraz z urządzeniem.
Instalacje zabezpieczone przed wybuchem dodają drugą warstwę: integralność obudowy, systemy oczyszczania, logika blokad i dławiki kablowe wymagają okresowych kontroli, a wszelkie modyfikacje w terenie mogą unieważnić pierwotny certyfikat. Traktowanie tego certyfikatu jako trwałej właściwości sprzętu, a nie warunku, który należy utrzymać, to niezawodny sposób na niepowodzenie audytu.
Branża obróbki cieplnej w szczególny sposób nagradza precyzję. Dwa zakłady mogą kupić komory podobne pod względem technicznym i uzyskać zupełnie inną wydajność, ponieważ jeden zdefiniował swoje okno technologiczne przed zakupem, a drugi oczekiwał, że sprzęt to zdefiniuje. Kolejność działań jest ważniejsza niż broszura.
Zacznij od tolerancji, którą faktycznie możesz utrzymać, wybierz atmosferę i metodę wymiany ciepła wymaganą przez materiał, dokumentuj wszystko, co powstaje w procesie, i utrzymuj system jako zasób procesu, a nie narzędzie. Dzięki takiemu podejściu piec, piekarnik lub komora testowa działają dokładnie tak, jak zostały zakupione, pięć lat po instalacji, co stanowi jedyny wynik dotyczący wydajności, który się ostatecznie liczy.
Wyślij wiadomość
Polecane produkty
Produkty dostarczane przez znane przedsiębiorstwa cieszą się głębokim zaufaniem użytkowników.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Seria suszarek
- Seria skrzynek próżniowych
- Seria przeciwwybuchowa
- Seria pieców wysokotemperaturowych
- Seria Inkubator
- Seria komór testowych
- Inne serie
- Suszarka z wymuszonym obiegiem powietrza
- Piec oporowy
- Piec próżniowy
- Inkubator pleśni
- Piec z atmosferą próżniową
- Inkubator Biochemiczny
- Inkubator dwutlenku węgla
- Suszarka próżniowa przeciwwybuchowa
- Komora do badania wysokiej i niskiej temperatury
- MOBILNY
Prawa autorskie ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Wszelkie prawa zastrzeżone. Producenci sprzętu laboratoryjnego

 Powrót do góry
