


Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Obróbka cieplna w kąpieli solnej: proces, rodzaje soli, koszty i ograniczenia bezpieczeństwa
Obróbka cieplna w kąpieli solnej: proces, rodzaje soli, koszty i ograniczenia bezpieczeństwa
Data: Sep 21, 2026
W temperaturze 1050°C stojak z wkładkami narzędziowymi A2 zanurzony w stopionej soli osiąga temperaturę austenityzacji w ciągu około 60 do 90 sekund. Ten sam stojak w zimnościennym piecu próżniowym potrzebuje od 35 do 45 minut. Ta luka nie jest szczegółem harmonogramu. Określa wielkość ziaren austenitu, zniekształcenie już zablokowane w części przed rozpoczęciem hartowania oraz pracę związaną z prostowaniem, która pojawia się w raporcie złomu z następnego miesiąca.
Obróbka cieplna w kąpieli solnej to najszybszy komercyjny sposób doprowadzenia stali do odpowiedniej temperatury i równomiernego jej utrzymania. Zasługuje na swoje miejsce, gdy przekroje są cienkie lub geometria jest złożona, gdy odkształcenie musi mieścić się w granicach kilku tysięcznych cala lub gdy proces wymaga utrzymania izotermicznego, takiego jak hartowanie, hartowanie lub sól azotująca i nawęglana. Jest to niewłaściwy zakup, gdy części są grube, roczny tonaż jest niski lub nikt na podłodze nie chce posiadać chemii do soli, odprowadzania oparów i usuwania odpadów. Decydują o tym trzy liczby: minimalna grubość przekroju, roczny tonaż oraz aktualny poziom złomu lub prostowania.
Poniżej przedstawiono wymianę ciepła związaną z procesem, rodziny soli i ich okna temperaturowe, bezpośrednie porównanie z piecami próżniowymi i atmosferycznymi, ukryte koszty, które nigdy nie pojawiają się w wycenie, oraz procedurę konserwacji, która utrzymuje wannę przy życiu.
Co dzieje się w kąpieli ze stopioną solą
Kąpiel solna to podgrzewany garnek ze stopioną solą, zwykle mieszaniną na bazie azotanów, azotynów, chlorków lub cyjanków, która przenosi ciepło do przedmiotu obrabianego poprzez bezpośredni kontakt z cieczą. Ponieważ część nigdy nie jest wystawiona na działanie powietrza o określonej temperaturze, na powierzchni nie ma kamienia ani odwęglenia, ani atmosfery ochronnej, która zapewniałaby równowagę.
Przenikanie ciepła jest ograniczone przez część, a nie przez piec
Stopiona sól ma gęstość w pobliżu 1,8 do 2,0 g/cm3 i dużą objętościową pojemność cieplną, więc kąpiel zachowuje się jak zbiornik termiczny, a nie strumień powietrza. Jego współczynnik konwekcji w stosunku do stali jest o jeden do dwóch rzędów wielkości wyższy niż w piecu z atmosferą obiegową. Powierzchnia detalu niemal natychmiast osiąga temperaturę kąpieli, a pozostały czas ustala się poprzez przewodzenie przez sekcję. Sekcja o średnicy 25 mm, która wymaga 40 minut w próżni, może potrzebować 3 do 4 minut w soli.
- Jednorodność temperatury: przy mieszaniu dobrze utrzymana kąpiel utrzymuje wsad w zakresie od około ± 3 do ± 5 ° C, co zapewnia szczelne okna austenityzacji i powtarzalne głębokości obudowy.
- Brak utleniania i odwęglania: płyn nie zawiera powietrza, dlatego obrobione powierzchnie pozostawiają wannę czystą i gotową do następnej operacji.
- Przetrzymywanie izotermiczne: druga kąpiel w temperaturze 200–350 °C umożliwia hartowanie lub hartowanie austriackie do momentu zakończenia przemiany w jednej temperaturze.
- Wyporne wsparcie: ciecz unosi część, zmniejszając ugięcie powodowane przez grawitację w długich lub cienkich elementach.
Dopasowanie chemii soli do okna temperaturowego
Tabela 1: Rodziny soli stosowane w przemysłowej obróbce cieplnej, pogrupowane według temperatury roboczej.
Wybór soli nie jest wymienny. Sole azotanowe i azotynowe rozkładają się w temperaturze powyżej około 600 °C i mogą gwałtownie reagować z niektórymi metalami i substancjami organicznymi; sole chlorkowe pochłaniają wilgoć i należy je uruchamiać powoli; sole zawierające cyjanek wymagają dedykowanej wentylacji, oddzielnego oprzyrządowania i kontrolowanej utylizacji odpadów. Używanie niewłaściwej soli w niewłaściwej temperaturze jest incydentem bezpieczeństwa, a nie problemem jakości.
Kąpiel solna vs próżnia vs atmosfera: praktyczne porównanie
Tabela 2: Typowe zakresy przemysłowe dla przekroju 25 mm; Dokładne wartości zależą od stopu, obciążenia i stanu sprzętu.
Wzór jest spójny. Sól wygrywa pod względem szybkości, jednolitości i kontroli zniekształceń, a przegrywa w zakresie zarządzania chemikaliami i gospodarowania odpadami. W przypadku grubych części o wysokiej wartości próżnia wygrywa pod względem czystości, ale nagrzewa się powoli. Piece atmosferyczne znajdują się pośrodku i pozostają najtańszą metodą odpuszczania lub wyżarzania dużych ilości, gdzie tolerowane jest lekkie utlenianie powierzchni.
Ukryte wskaźniki: nagrzewanie, przeciąganie i dryf chemiczny
1.0
Kąpiel solna
3.0
Złoże fluidalne
5.0
Atmosfera
8.0
Odkurz
Rysunek 1: Wskaźnik względnego czasu nagrzewania dla przekroju 25 mm, kąpiel solna = 1,0.
Czas nagrzewania jest widoczną miarą. Przeciąganie jest droższe. Każda część opuszczająca wannę zawiera na swojej powierzchni sól, zwykle w ilości od kilku do kilkudziesięciu gramów, która trafia do wody płuczącej, zbiornika hartowniczego lub na podłogę. W ciągu roku zużycie soli stanowi zwykle największą linię zużycia soli w budżecie, większą niż straty spowodowane parowaniem i rośnie cicho wraz ze złożonością części.
Chemia do kąpieli również dryfuje. Kąpiele azotanowe z biegiem czasu gromadzą węglan, co podnosi temperaturę topnienia i obniża górną temperaturę użytkową. Kąpiele chlorkowe zbierają tlenki i szlam, które izolują elementy grzejne i powodują rozwarstwienie temperaturowe. Większość sklepów analizuje kąpiel co tydzień lub co dwa tygodnie i co miesiąc dekantuje osad; pominięcie tej procedury objawia się błędną głębią sprawy na długo przed tym, zanim pojawi się jako nieudana część.
Gdzie kąpiele solne są nadal określone
Narzędzie i matryca: 34%
Komponenty lotnicze: 22%
Samochodowy układ napędowy: 18%
Instrumenty medyczne: 12%
Energia i ciężki sprzęt: 8%
Inne: 6%
Rysunek 2: Przybliżony rozkład wykorzystania procesu stopionej soli na rynkach końcowych.
Rozkład ma sens, gdy weźmie się pod uwagę łącznie odkształcenie i grubość przekroju. Praca narzędziami i matrycami obejmuje cienkie sekcje o dużej twardości, gdzie prostowanie jest kosztowne. Części lotnicze i samochodowe charakteryzują się ścisłymi tolerancjami wymiarowymi i udokumentowanymi oknami procesowymi. Zastosowania medyczne i energetyczne wykorzystują sól głównie do azotowania ciekłego, gdzie kąpiel pełni także funkcję ośrodka utwardzającego, a nie tylko środka grzewczego.
Zwrot kosztów, wybór i pięcioetapowy proces zakupu
Linia do soli zwraca się poprzez redukcję złomu i skrócenie czasu cyklu. Jeśli dzisiaj zakład prostuje 5% swoich długich wałów i sprowadzi to poniżej 1% w procesie izotermicznym, oszczędności zwykle obejmują kąpiel azotanową w ciągu 18 do 30 miesięcy. Jeśli zniekształcenia nie stanowią problemu, a sekcje są grube, sól rzadko się zwraca.
- Najpierw napraw okno temperatury. Określ dokładną temperaturę i czas przetrzymywania austenityzowania, odpuszczania lub azotowania; zawęża to rodzinę soli przed podaniem jakiegokolwiek sprzętu.
- Dopasuj sól, a następnie dobierz rozmiar garnka. Rozmiar garnka uwzględnia największy wsad, a nie średni wsad. Ładowanie części powyżej około 30 do 40% masy kąpieli spowoduje obniżenie temperatury i nieprzewidywalne wydłużenie cyklu.
- Zdecyduj się na wzburzenie i drugą kąpiel. Mieszanie zapewnia jednorodność od ±3 do ±5°C; druga, mniejsza wanna umożliwia hartowanie i hartowanie.
- Zaplanuj wyposażenie do podgrzewania wstępnego i po płukaniu. Wilgoć na częściach powoduje gwałtowne odpryski w gorącej kąpieli, a resztki soli należy wypłukać i wysuszyć ze ślepych otworów i gwintów.
- Budżetuj strumień odpadów od pierwszego dnia. Odpady solne zawierające cyjanek nie mogą trafiać do miejskiej oczyszczalni ścieków; chlorowanie alkaliczne lub licencjonowana utylizacja to koszt powtarzający się, a nie jednorazowy projekt.
W przypadku sklepów, które uznają, że obciążenie chemią nie jest tego warte, zaleca się stosowanie sprawdzonej metody w kontrolowanej atmosferze seria pieców wysokotemperaturowych sprzęt obejmuje odpuszczanie, podgrzewanie wstępne i wiele etapów utwardzania powierzchniowego bez konieczności posiadania zapasów stopionej soli lub pozwolenia na odpady.
 Funkcja timera Piec próżniowy z atmosferą Odkurz atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Zobacz produkt →
Konserwacja, bezpieczeństwo i zgodność
Rutynowa pielęgnacja kąpieli
- Co tydzień analizuj skład chemiczny soli: zawartość węglanów w kąpielach azotanowych, zawartość cyjanianów w solach azotujących i wilgoć w chlorkach.
- Odtłuszczaj osad i żużel, zanim dotrą do elementów grzejnych, i prowadź pisemny dziennik dodawania soli i dat dekantacji.
- Nigdy nie dodawaj zimnej soli ani mokrych narzędzi do bieżącej wanny; ładuj powoli na krawędzi i poczekaj, aż stop się ustabilizuje przed załadowaniem części.
- Przykrywaj wannę, gdy nie jest ona używana, aby ograniczyć straty energii i ograniczyć wchłanianie wilgoci przez noc.
Suszenie części przed i po kąpieli
Wilgoć jest najczęstszą przyczyną erupcji kąpieli solnej. Woda uwięziona w ślepym lub gwintowanym otworze natychmiast zamienia się w parę o temperaturze 500°C i wyrzuca sól z garnka. To samo dotyczy mokrej armatury, wilgotnych termopar i zimnych części wprowadzonych do wilgotnego pomieszczenia. Standardowym narzędziem na tym etapie jest precyzyjny piec suszący, w którym części są utrzymywane w temperaturze od 120 do 150°C do momentu, aż nie pozostanie już mierzalna wilgoć.
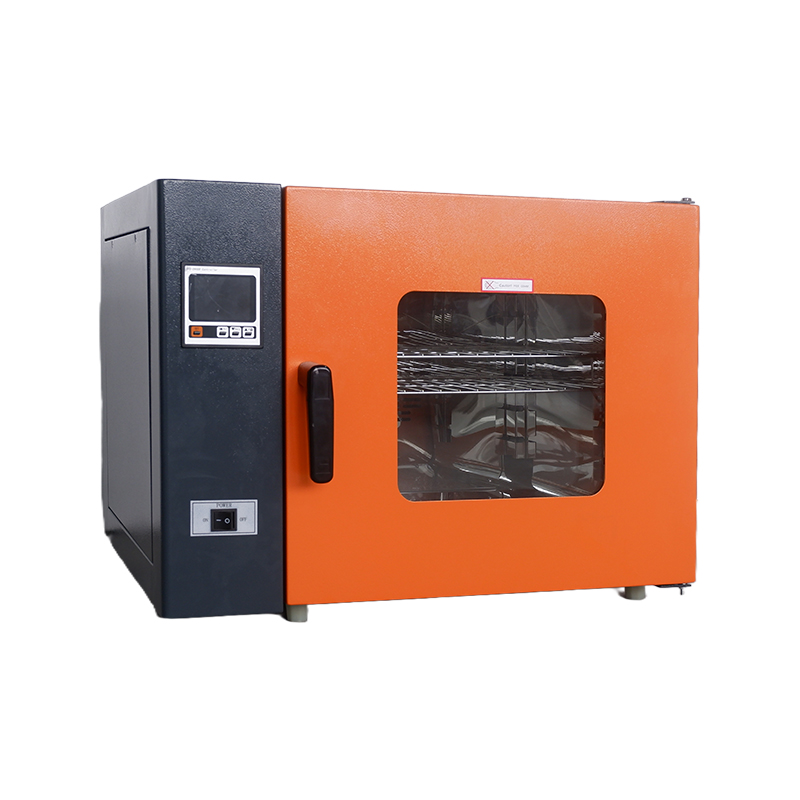 Niezawodny, precyzyjny piec suszący o temperaturze 200 ℃ Suszarki precyzyjne, jako urządzenia do precyzyjnej obróbki cieplnej, są niezbędnym podstawowym wyposażeniem nowoczesnych systemów badań przemysłowych i naukowych. Ich podstawową zasadą... Zobacz produkt →
Po obróbce części opuszczają kąpiel pokryte solą. Większość z nich usuwa płukanie ciepłą wodą; reszta kryje się we wgłębieniach i nitkach. Suszarka próżniowa wyciąga resztkową wilgoć w niskiej temperaturze, co zapobiega korozji błyskawicznej i zapobiega ponownemu uwodnieniu resztek soli na obrabianych powierzchniach.
 Znakomity wygląd Elastyczny i wygodny piec do suszenia próżniowego Produkt ten charakteryzuje się pionową, stojącą na podłodze konstrukcją, skutecznie integrującą pompę próżniową i komorę roboczą w jedną, zwartą konstrukcję. To eliminuje... Zobacz produkt →
Zgodność i dokumentacja
Piece solne podlegają tym samym ramom dotyczącym pirometrii i jakości, co każdy inny sprzęt do obróbki cieplnej: AMS 2750 dla przemysłu lotniczego, CQI-9 dla motoryzacji, NADCAP dla procesów specjalnych i ISO 9001 dla ogólnego zarządzania jakością. Należy spodziewać się kwartalnych badań jednorodności temperatury i miesięcznych kontroli przyrządów kontrolnych i rejestrujących, a także zapisów dotyczących ekstrakcji oparów i wykazów odpadów w przypadku materiałów zawierających azotany lub cyjanki. Sklepy, które kupują sprzęt oznaczony jako bezpieczny, kierując się wyłącznie ceną, zazwyczaj później odkrywają prawdziwy koszt; ten sam wzór pojawia się w każdej kategorii sprzętu ochronnego, włączając w to sprzęt przeciwwybuchowy do stosowania w obszarach niebezpiecznych .
Obróbka cieplna w kąpieli solnej jest narzędziem ukierunkowanym, a nie ogólnym rozwiązaniem. Zapewnia szybkość ogrzewania, jednorodność i kontrolę izotermiczną, której nie dorównuje żaden piec gazowy, a w zamian wymaga zdyscyplinowanej chemii soli, kontroli wilgoci, wentylacji i planu gospodarowania odpadami. Jeśli części są cienkie, docelowe zniekształcenia są napięte, a głośność uzasadnia chemię, proces ten będzie trwał przez dziesięciolecia. Jeżeli tak nie jest, odpowiednio dobrany system próżniowy lub atmosferyczny będzie tańszy w obsłudze i znacznie łatwiejszy do przekazania następnej zmianie. Zdecyduj, kierując się grubością przekroju i ilością złomu, a nie ceną zakupu.
Wyślij wiadomość
Polecane produkty
Produkty dostarczane przez znane przedsiębiorstwa cieszą się głębokim zaufaniem użytkowników.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Seria suszarek
- Seria skrzynek próżniowych
- Seria przeciwwybuchowa
- Seria pieców wysokotemperaturowych
- Seria Inkubator
- Seria komór testowych
- Inne serie
- Suszarka z wymuszonym obiegiem powietrza
- Piec oporowy
- Piec próżniowy
- Inkubator pleśni
- Piec z atmosferą próżniową
- Inkubator Biochemiczny
- Inkubator dwutlenku węgla
- Suszarka próżniowa przeciwwybuchowa
- Komora do badania wysokiej i niskiej temperatury
- MOBILNY
Prawa autorskie ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Wszelkie prawa zastrzeżone. Producenci sprzętu laboratoryjnego

 Powrót do góry
